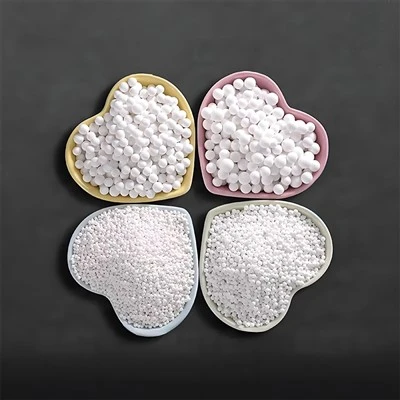
Se você já tomou um refrigerante crocante, respirou fundo depois de fazer um lanche ou se perguntou como os fabricantes de alimentos mantêm os produtos frescos por meses nas prateleiras das lojas, talvez não tenha percebido que um material minúsculo e versátil está funcionando nos bastidores: alumina ativada. Como fornecedor de alumina ativada, passei anos explicando aos clientes exatamente como essa substância porosa à base de óxido de alumínio não é apenas para laboratórios industriais – é um burro de carga silencioso no setor de alimentos e bebidas, abordando questões que mantêm os produtos seguros, consistentes e em conformidade com regras rígidas do setor. Vamos analisar suas funções principais, como ele funciona e por que é uma opção para tantos participantes do setor.
Primeiro, vamos começar com o básico: a alumina ativada é um adsorvente de grande área superficial, o que significa que se liga a moléculas indesejadas (como umidade, contaminantes ou odores) sem alterar a estrutura do produto que protege. Ao contrário dos tratamentos químicos que podem deixar resíduos, é inerte, não tóxico e atende aos padrões globais de segurança alimentar – tornando-o perfeito para indústrias que não podem correr o risco de contaminar seus produtos finais. Um de seus trabalhos mais comuns é o controle de umidade. Muita umidade nas linhas de processamento de alimentos ou bebidas é um desastre: pode causar o crescimento de mofo em produtos secos, como nozes, cereais ou misturas de bebidas em pó, transformar concentrados xaroposos em sujeira grumosa e até mesmo corroer equipamentos de processamento ao longo do tempo. A alumina ativada absorve o excesso de vapor de água sem permitir que ele entre novamente no sistema, para que os produtos permaneçam secos e o equipamento funcione de maneira mais suave. Por exemplo, creme de café em pó e proteínas em pó são usados em revestimentos de embalagens para evitar grumos durante o transporte e armazenamento - ninguém quer uma colher que se transforme em um bloco sólido.
A seguir: remoção de contaminantes, que é fundamental para os fabricantes de bebidas. A água da torneira e até mesmo a água de fonte bruta geralmente contêm pequenas quantidades de impurezas dissolvidas, como metais pesados (chumbo, arsênico), flúor ou compostos orgânicos que podem prejudicar o sabor ou representar riscos à saúde. A alumina ativada atua como um filtro aqui, prendendo essas moléculas indesejadas antes que a água seja misturada com refrigerante, suco ou água engarrafada. Já tive clientes de refrigerantes artesanais que me disseram que sua água ficou com um gosto “sem graça” depois de mudar para um filtro mais barato, mas assim que trocaram por alumina ativada, o sabor brilhante e crocante que eles queriam voltou. Também é usado em sistemas de desaeração para retirar o oxigênio dissolvido das bebidas - o oxigênio é um grande culpado pela deterioração, pois reage com gorduras e açúcares para fazer os produtos ficarem rançosos ou mudarem de cor com o tempo.
Espere, vamos nos aprofundar um pouco mais em um caso de uso específico que é super relevante: produção de peróxido de hidrogênio para processamento de alimentos. O peróxido de hidrogênio é um desinfetante ideal para superfícies de contato com alimentos, materiais de embalagem e até mesmo produtos frescos, porque se decompõe em água e oxigênio sem deixar resíduos químicos agressivos. Mas para fazer peróxido de hidrogênio de qualidade alimentar, você precisa de um produto final puro - e é aí que entra a alumina ativada. Ela é usada como suporte de catalisador (um material que retém e estabiliza o catalisador necessário para a reação de produção) para garantir que o processo seja eficiente e que o peróxido de hidrogênio final atenda a padrões rígidos de pureza. Oferecemos bolas de alumina ativada especializadas para peróxido de hidrogênio que são projetadas para lidar com as condições de alto risco desta etapa de produção, até sua estrutura porosa que suporta o catalisador uniformemente.
Outro grande papel? Purificação de gases para embalagens de alimentos e bebidas. A maioria dos produtos alimentícios é embalada em embalagens com atmosfera modificada (MAP), onde o ar dentro da embalagem é trocado por uma mistura de nitrogênio, dióxido de carbono e, às vezes, oxigênio para retardar a deterioração. Essa mistura de gases deve ser ultrapura – sem vestígios de contaminantes que possam tornar os alimentos inseguros ou alterar o seu sabor. A alumina ativada é usada para limpar esses gases, removendo qualquer umidade ou compostos orgânicos voláteis (VOCs) que entraram no suprimento de gás. Para cerveja, vinho e outras bebidas alcoólicas, isso é extremamente importante porque mesmo pequenas quantidades de impurezas podem alterar o perfil de sabor ou causar aromas estranhos durante o armazenamento.
Agora vamos falar sobre algo que pode surpreendê-lo: alumina ativada em transportadores de catalisadores. Espere, por que um transportador de catalisador seria importante para alimentos e bebidas? Bem, a produção de muitos aditivos alimentares, como xarope de milho rico em frutose, adoçantes artificiais e até mesmo alguns aromatizantes, depende de reações catalíticas. Os catalisadores são as substâncias que aceleram essas reações e precisam de uma base estável e com grande área superficial para funcionarem de maneira eficaz. É aí que entram os transportadores de catalisador de alumina – eles retêm o material ativo do catalisador, protegem-no da desativação e garantem que a reação ocorra de forma consistente. Um dos transportadores que fornecemos, o transportador de catalisador de deslocamento tolerante ao enxofre do sistema CO-MO, foi projetado especificamente para lidar com o teor de enxofre frequentemente presente nas alimentações de gás usadas para esses processos de produção de aditivos alimentares, evitando falhas do catalisador e mantendo as linhas de produção funcionando sem tempo de inatividade dispendioso. É uma pequena peça do quebra-cabeça, mas um catalisador quebrado pode paralisar um lote inteiro de produto – portanto, a confiabilidade aqui não é negociável.
Também não podemos ignorar o papel que a alumina ativada desempenha na garantia da pureza dos ingredientes especiais usados em produtos alimentícios modernos. Coisas como telas de cristal líquido (LCDs) podem não parecer relacionadas a alimentos, mas muitas marcas de alimentos e bebidas usam LCDs em embalagens que possuem recursos inteligentes, como indicadores de temperatura para mostrar se um produto foi enviado muito quente ou códigos QR vinculados a informações do produto. Espere, não, vamos esclarecer: na verdade, os próprios materiais de cristal líquido são usados em alguns equipamentos de teste de alimentos de alta precisão, e os adsorventes de alumina usados na fabricação desses cristais líquidos precisam ser ultrapuros. Oferecemos Adsorvente de Alumina para Cristal Líquido que é projetado para remover até mesmo os menores vestígios de impurezas da produção de cristal líquido, garantindo que o equipamento de teste funcione com precisão. Se uma marca de alimentos depende de um dispositivo que verifica a temperatura ou o frescor de um produto em tempo real, essa precisão é importante para manter os produtos seguros para os consumidores.
Muitas pessoas me perguntam como a alumina ativada se compara a outros adsorventes, como sílica gel ou peneiras moleculares. A principal diferença aqui é a estabilidade térmica e a especificidade de adsorção. A alumina ativada funciona bem em uma faixa de temperatura mais ampla do que a sílica gel, o que a torna útil em linhas de processamento que funcionam em temperaturas mais altas. Também é melhor na ligação a certos contaminantes, como flúor e metais pesados, que outros adsorventes podem não perceber. Para sistemas PSA (Adsorção por oscilação de pressão), que são usados para gerar nitrogênio ou oxigênio puro para embalagens de alimentos, o Adsorvente PSA de alumina ativada é a melhor escolha. Esses sistemas funcionam pressurizando o gás para permitir que o adsorvente retenha moléculas indesejadas e, em seguida, despressurizando para liberá-las e regenerar a alumina – para que ela possa ser reutilizada continuamente, tornando-a econômica para operações de alimentos e bebidas em grande escala. Trabalhei com empresas de embalagens que mudaram de peneiras moleculares para nossos adsorventes PSA e reduziram seus custos de substituição de adsorventes em 30% devido à sua vida útil mais longa.
Agora, vamos falar sobre o impacto no mundo real. No ano passado, fornecemos alumina ativada a um fabricante de carne vegetal que estava tendo problemas com o mofo de seu produto uma semana após a produção, embora usasse embalagens padrão. O problema era o excesso de umidade nos hambúrgueres de carne que não era totalmente removido durante o processamento, o que levava ao crescimento de mofo. Recomendamos o uso de alumina ativada em seu processo de secagem pós-congelamento para absorver a umidade residual e, em dois meses, a vida útil do produto dobrou – sem mais lotes desperdiçados e com clientes mais satisfeitos. Esse é o tipo de solução pequena e impactante que a alumina ativada traz para a mesa todos os dias.
Também é importante notar que toda alumina ativada usada em alimentos e bebidas deve atender a regulamentações rigorosas: padrões da FDA nos EUA, regulamentos da UE para materiais em contato com alimentos e outras diretrizes globais. Testamos cada lote de nossa alumina ativada para garantir que esteja livre de substâncias nocivas, para que os clientes possam ter certeza de que ela não penetrará em seus produtos. Essa é uma grande parte da razão pela qual construímos confiança com marcas de alimentos e bebidas ao longo dos anos – a transparência e a confiabilidade são tão importantes quanto o próprio produto.
Se você é um fabricante de alimentos ou bebidas que busca resolver problemas como deterioração de produtos, corrosão de equipamentos ou qualidade inconsistente da água, a alumina ativada é provavelmente algo que você já usou, mesmo sem saber. Seja para controle de umidade em embalagens, remoção de contaminantes em água, suporte de catalisador na produção de aditivos ou purificação de gás para linhas de embalagem, é um material que faz seu trabalho de maneira silenciosa, eficaz e segura. Para empresas que confiam na eficiência e na qualidade dos produtos, não é apenas uma opção – é uma ferramenta necessária.


Se você estiver interessado em explorar como a alumina ativada pode melhorar suas operações de alimentos e bebidas, sinta-se à vontade para entrar em contato com nossa equipe para uma discussão personalizada sobre suas necessidades específicas. Podemos orientá-lo nos diferentes produtos que oferecemos, desde nossos pós e esferas de alumina ativada especializados até nossos transportadores de catalisador, para encontrar a solução certa para o seu processo de produção.
Referências:
- Administração de Alimentos e Medicamentos dos EUA. (2023). Substâncias em contato com alimentos: Óxido de alumínio. Obtido em https://www.fda.gov/food/food-ingredients-packaging/food-contact-substances-aluminum-oxide
- Organização Mundial de Saúde. (2021). Alumina ativada para purificação de água e gás em indústrias de alimentos e bebidas. Genebra, Suíça: WHO Press.
- Zhang, Y., et al. (2022). “Aplicações de Alumina Ativada no Processamento de Alimentos: Uma Revisão.” Revista de Engenharia de Alimentos, vol. 312, pág. 110789.
- Autoridade Europeia para a Segurança dos Alimentos. (2020). Avaliação de segurança da alumina ativada como aditivo alimentar e auxiliar de processamento. Parma, Itália: EFSA Journal.
- Associação de Adsorventes Industriais. (2023). Alumina Ativada: Propriedades e Uso na Fabricação de Alimentos e Bebidas. Washington, DC: Publicação IAA.